UltiMaker'in PETG kılavuzu, Cura profillerinde tabla sıcaklığını tutunma için 85 dereceye sabitliyor ve varsayılan yapışma tipini brim yapıyor.1 Köşesi tabladan kalkan baskıda sorun çoğu zaman burada başlıyor: malzeme baskı sırasında üst üste soğuyunca alt katmanlar kenara doğru çekiliyor. Magigoo'nun FDM el kitabı bu gerilmeyi taban tutunması, yani ilk katman yapışması ile kıyaslıyor; yapışma gerilmeden zayıfsa parça tabladan ayrılıyor.2
3D-Fuel'in destek notuna göre PETG'de köşe kalkması çoğu zaman kirli tabla, düşük tabla sıcaklığı ya da ilk katmanın fazla yüksek kalmasından geliyor.3 PLA'dan farklı olarak PETG tablaya daha sert yapışır; bu iyi yönden avantaj, yanlış ayarda da tabanı zor koparmak demek.
- UltiMaker PETG profilinde tabla 85 derece ve brim varsayılan; köşe kalkınca ilk bakılacak yer genelde burası.
- Flashforge rehberi ilk üç katmanda fanı kapatmayı ve keskin köşede mouse ear brim öneriyor.
- ATA-3D ilk katman hızını 20 mm/s tavanına çekiyor; hızlı ilk katman yapışmayı zayıflatıyor.
- Islak filament hem köşe kalktırıyor hem ip bırakıyor; kurutma adımı tablayı değiştirmeden önce denenmeli.
Belirtiyi tablada ayır
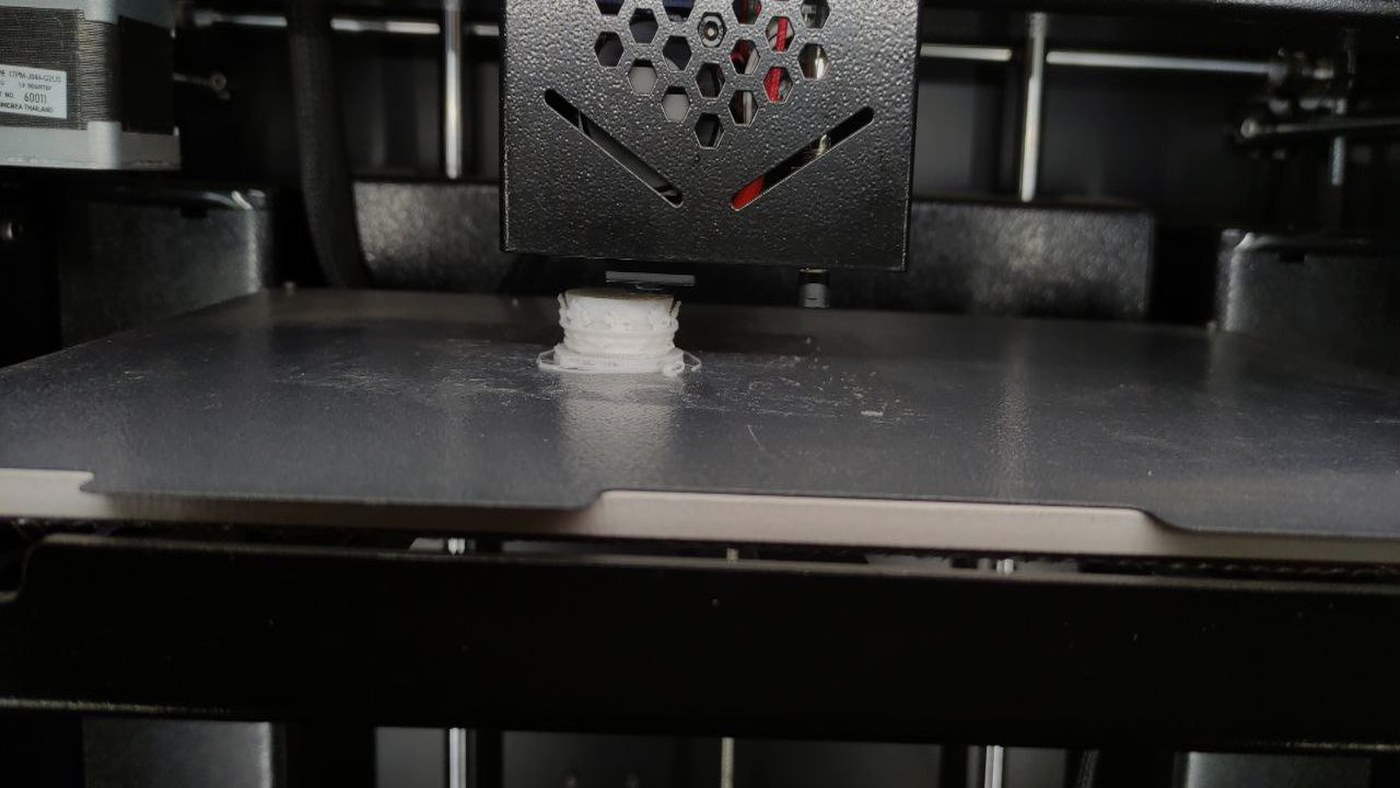
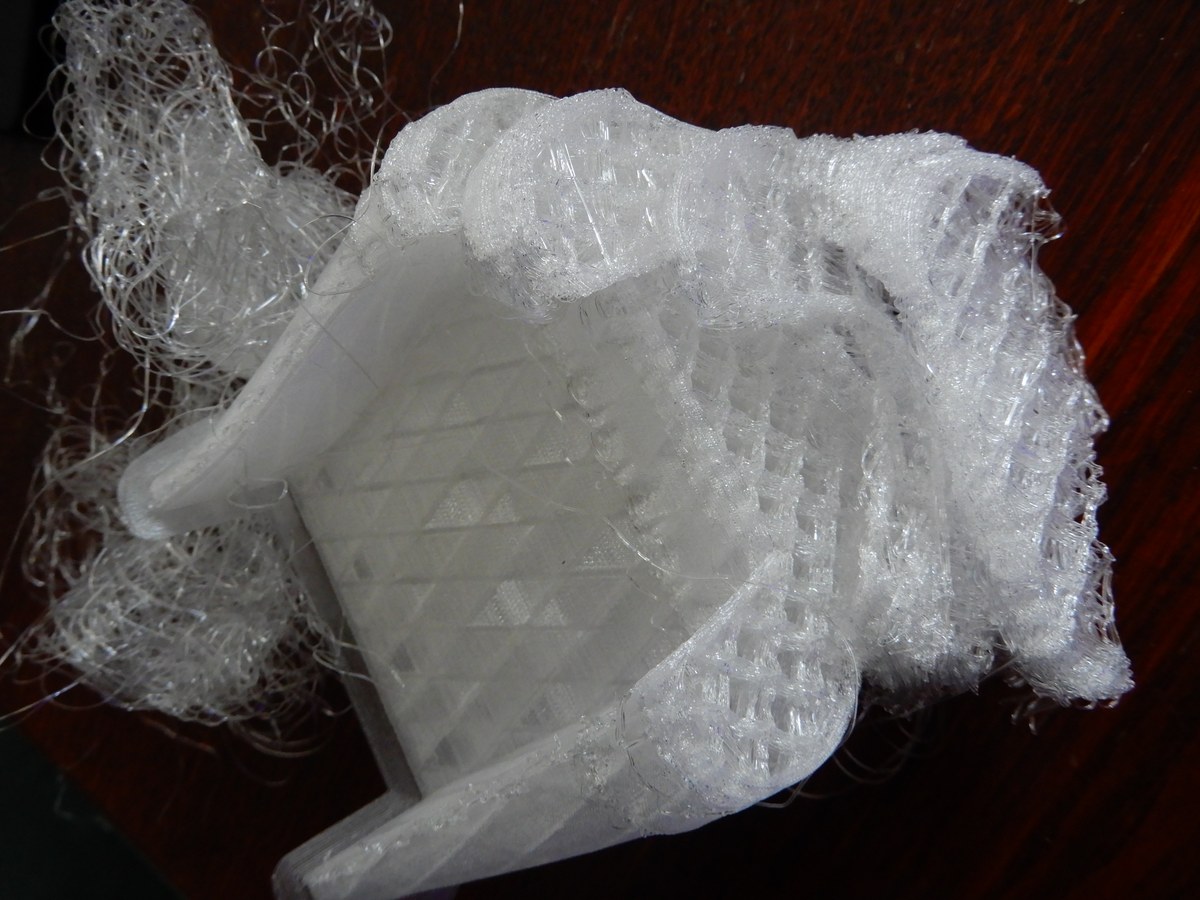
Köşe kalkması tek görüntü değil. Bazen taban düz kalır, yalnızca kenar yükselir; bazen parça ortadan kalkar. İkinci tabloda görülen ince tel gibi ip birikmesi ayrı bir sorun. Nozul tıkanması üçüncü durum. Sırayı karıştırmak maliyetli: yeni tabla almak, nozül değiştirmek, üçüncü yazılım profili indirmek. Önce şu üç soruya bakılır: ilk katman tablaya yapışıyor mu, köşeler erken soğuyor mu, filament nemli mi?
3D-Fuel, tabla yüzeyinde sabunla yıkama ve kuru bezle kurutmayı ilk adım olarak yazıyor.3 Parmak izi, eski yapıştırıcı tabakası ve toz çoğu yazıcıda ilk katmanı görünmez biçimde bozar. Tabla ısınmışken temizlemek ya da asetonla silmek PEI yüzeyde leke bırakabilir; soğuk tablada ılık su ve bulaşık deterjanı daha güvenli.
- 85 °C
- UltiMaker Cura PETG profillerinde önerilen tabla sıcaklığı.UltiMaker Knowledge Base
- 20 mm/s
- ATA-3D'nin PETG için ilk katman hız üst sınırı.ATA-3D PETG ayarları
- 1–3 kat
- Flashforge'un PETG'de ilk katmanlar için fanı kapalı tutma aralığı.Flashforge PETG Usage Guide
İlk katman ve tabla ısısı
3D-Fuel, ilk katmanın hafif ezilmiş görünmesi gerektiğini, yuvarlak şerit gibi durmaması gerektiğini söylüyor.3 Çok yüksek katman, tablaya basılmadan akar; çok alçak katman nozulü sıyırır. PETG'de 0,2 mm katman yüksekliği yaygın; ilk katman genişliği yüzde 105–120 aralığında tutulur.
Tabla sıcaklığı markaya göre değişir ama PETG için 70–90 derece bandı tekrar ediyor. 3D-Fuel sorunu görünce tablayı 80 dereceye yaklaştırmayı öneriyor.3 UltiMaker cam tablada 85 dereceyi sabit kullanıyor ve ince UHU yapıştırıcı katmanını ek güvence olarak anlatıyor.1 PEI yüzeyde aşırı sıcak tabla bazen parçayı fazla yapıştırır; koparınca tablo hasar görür. Bu yüzden 5 derecelik adımlarla artırmak, tam 90 dereceye zıplamaktan iyidir.
ATA-3D, ilk katman hızını en fazla 20 mm/s ile sınırlandırıyor.4 Hızlı ilk katman plastiği tablaya yeterince bastırmadan bırakır; köşe henüz soğumadan tablada kalmalı. Üst katman hızını artırabilirsin; darboğaz genelde tabana inen ilk tur.
Brim, mouse ear ve soğutma
Küçük tabanlı ya da keskin köşeli parçalarda brim şart sayılır. UltiMaker PETG profillerinde brim varsayılan yapışma tipi.1 Flashforge, özellikle köşesi sivri modellerde mouse ear brim seçeneğini öne çıkarıyor: köşenin altına küçük yastık bırakıp çekilmeyi oraya aktarıyorsun.5 Geniş brim sonradan maket bıçağıyla alınır; kalkan köşeyi düzeltmekten ucuzdur.
Flashforge rehberi, ilk bir ila üç katmanda parça soğutucusunu kapalı tutmayı yazıyor.5 PETG katmanları hızlı soğuyunca iç gerilim artar; fan erken açılırsa köşe kalkması belirginleşir. Üst katmanlarda fanı açmak yüzeyi temizler; alt katmanda sabırsızlık pahalıya patlar.
UltiMaker, baskı bitince tablanın tamamen soğumasını beklemeyi özellikle PETG için vurguluyor; ekran 60 derecenin altına inince uyarı kalksa da parçayı hemen kaldırmamak tablayı ve ölçüyü korur.1 Sıcak parçayı zorla sökmek köşeyi büker; soğuk parça çoğu PEI yüzeyde daha nazik ayrılır.
Nem ve saklama
Flashforge PETG'yi nem çeken malzeme diye anlatıyor: açık kalan bobin dalgalı yüzey ve zayıf taban yapışması üretebiliyor.5 3D-Fuel de ıslak PETG'de ilk katmandan itibaren sorun gördüğünü yazıyor.3 Tablayı mükemmelleştirip yine köşe kalkıyorsa bobini kapalı kutu veya kuru tutucu ile saklamak, gerekirse kurutma fırını ya da gıda kurutucuda düşük ısıda kurutmak sıraya girer. Bu adım nozul değişiminden önce gelir çünkü maliyeti düşüktür.
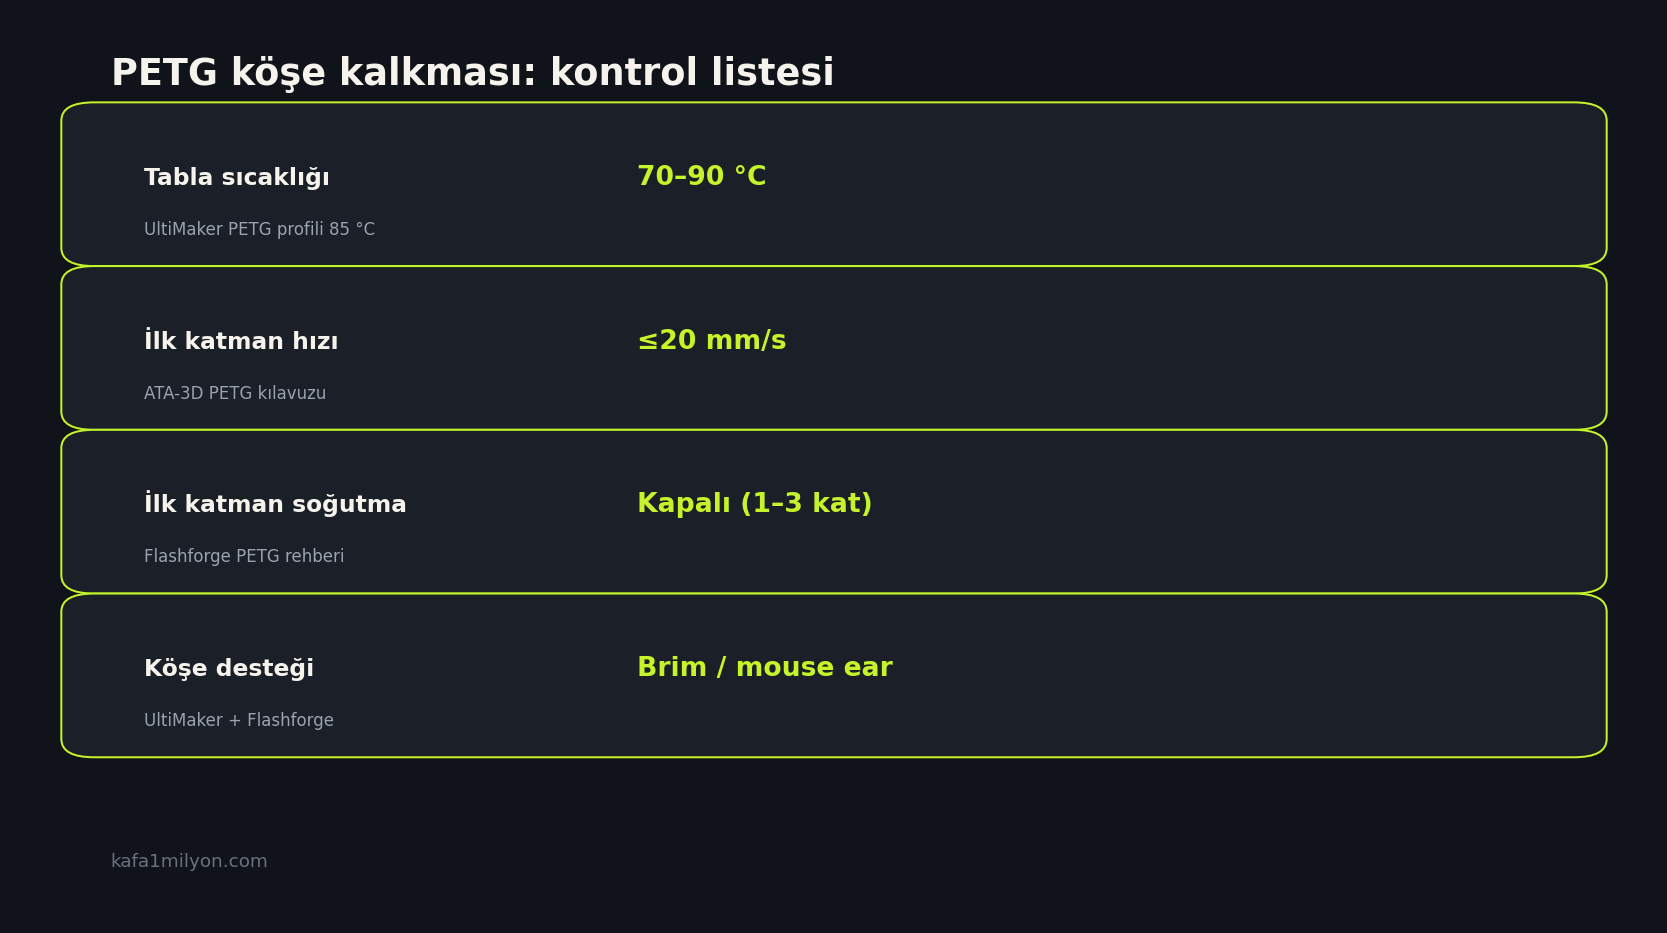
Deneme sırası pratikte şöyle akar: tablayı temizle, tabla ve ilk katman ayarını düzelt, brim ekle, fanı ilk katmanlarda kapat, filament kuruluğunu kontrol et. Hepsi tükense yeni tabla malzemesi ya da farklı yapıştırıcı denenir; nozul en sona kalır.
PETG'de köşe kalkması çoğu ev baskısında 85 derecelik tabla, brim ve kapalı ilk katman fanıyla düzelir; UltiMaker bu üçünü Cura PETG profilinde varsayılan veriyor.1
Dipnotlar ve Kaynaklar
- UltiMaker Knowledge Base. How to print with UltiMaker PETG: nozzle 225–245 °C, build plate 85 °C, brim varsayılan yapışma, cam plaka için ince yapıştırıcı önerisi, soğuma sonrası söküm. support.ultimaker.com ↩
- Magigoo User Manual (Dynamism). FDM baskıda termal büzülme ve köşe kalkması mekanizması; yapışma gücü ile gerilme dengesi. dynamism.com (PDF) ↩
- 3D-Fuel Help Center. Pro PETG: Bed Adhesion, Warping, and Removing Prints. Tabla temizliği, 80 °C tabla, ilk katman yüksekliği, brim, filament kurutma. support.3dfuel.com ↩
- ATA-3D. PETG-2-0 settings: tabla 70–90 °C, ilk katman hızı en fazla 20 mm/s. ata-3d.com ↩
- Flashforge. PETG Usage Guide (PDF). Higroskopik filament, köşe kalkması, ilk 1–3 katmanda soğutma kapalı, brim ve mouse ear seçenekleri. wiki.flashforge.com (PDF) ↩
Bu yazı hobi ve maket baskısı için genel bilgilendirme amaçlıdır. Yazıcı ve filament üreticisinin güvenlik ve ayar kılavuzuna uy. Kapalı alanda yeterli havalandırma sağla.
kafa1milyon
Meraklı bir kafa. Bilimsel makaleleri, arşiv belgelerini ve saha notlarını okuyup gündelik dile çeviriyor; bilinmeyeni bilinmiyor diye yazmaktan çekinmiyor.