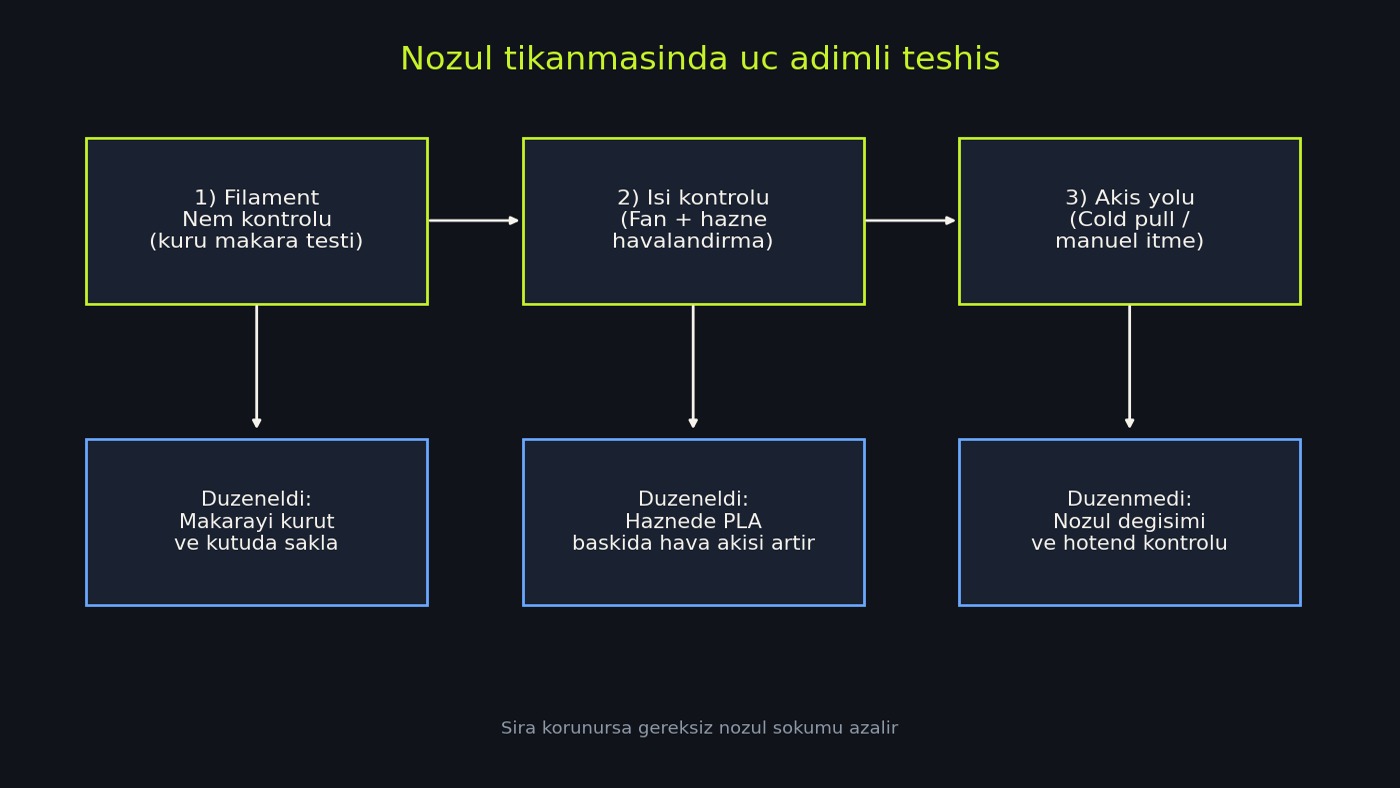
Progress in Additive Manufacturing dergisinde 2022'de yayımlanan TPU çalışması bunu net gösterdi: filament açıkta kaldıktan sonra ilk 24 saatte su alımı hızla yükseliyor ve kütle artışı yüzde 1,89'a kadar çıkabiliyor.1 Yazıcıda bunun karşılığı tek bir gürültü değil. Nozul ucunda ince buhar pıslaması, ekstrüder dişlisinde tık tık sesi ve katman çizgisinde aniden incelen şerit birlikte görülüyor.
Aynı ekip, daha kuru malzemeyle basılan numunelerde kopma dayanımının daha istikrarlı kaldığını raporladı. Yani sorun yalnız yüzey kalitesi değil. Parça ölçüye otursa bile katman içinde boşluk artıyor ve yük altında erken kırılma riski büyüyor.1
- TPU deneyinde filament 24 saatte ağırlığının yüzde 1,89'una kadar su çekti; bu seviyede akış düzensizleşip under-extrusion artıyor.
- Heat creep, PLA baskıda oda ve hazne ısısı yükselince sıklaşıyor; üretici rehberleri 30-35 derece üstünde havalandırma istiyor.
- Kısmi tıkanmada cold pull işe yarıyor, tam tıkanmada önce yüksek sıcaklıkta akış testi gerekiyor.
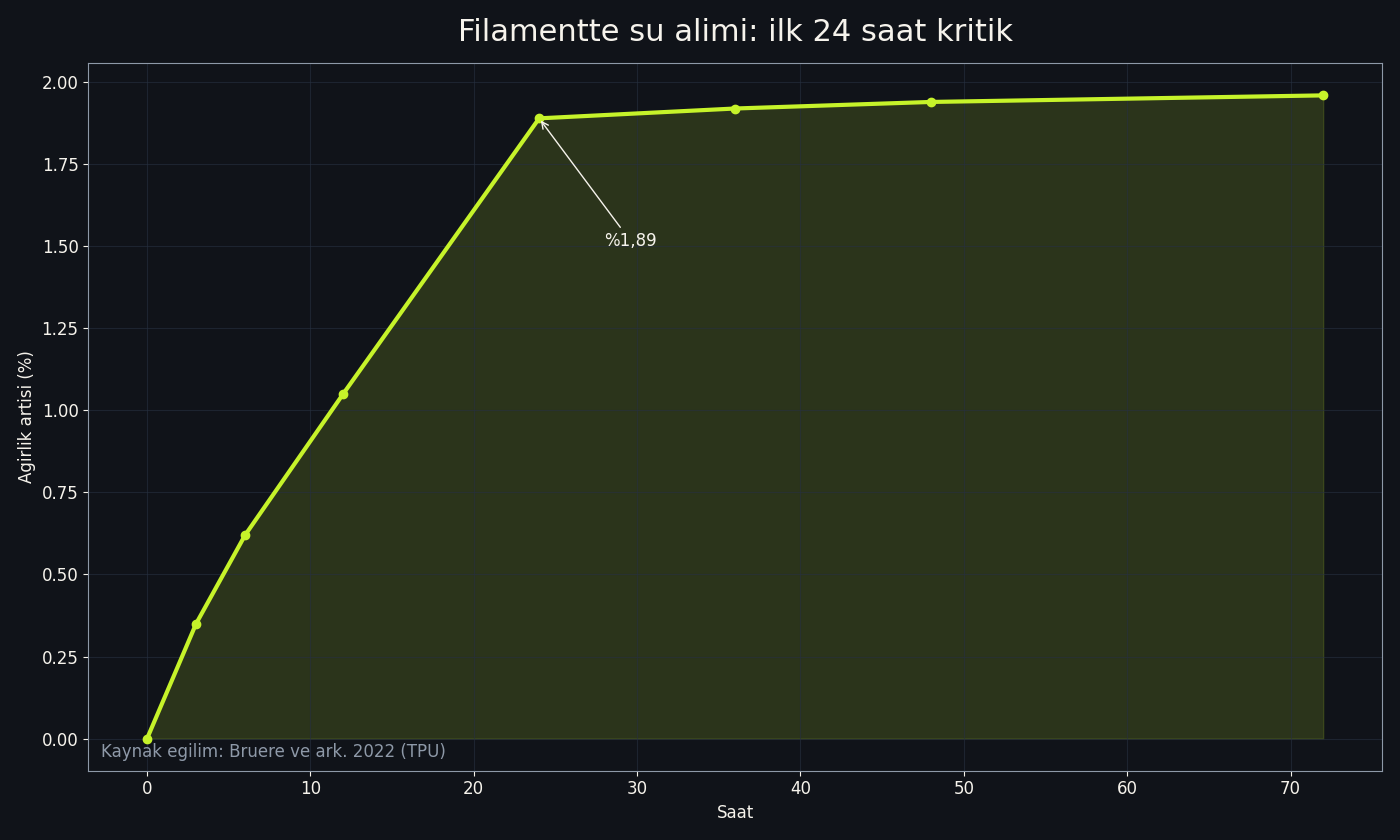
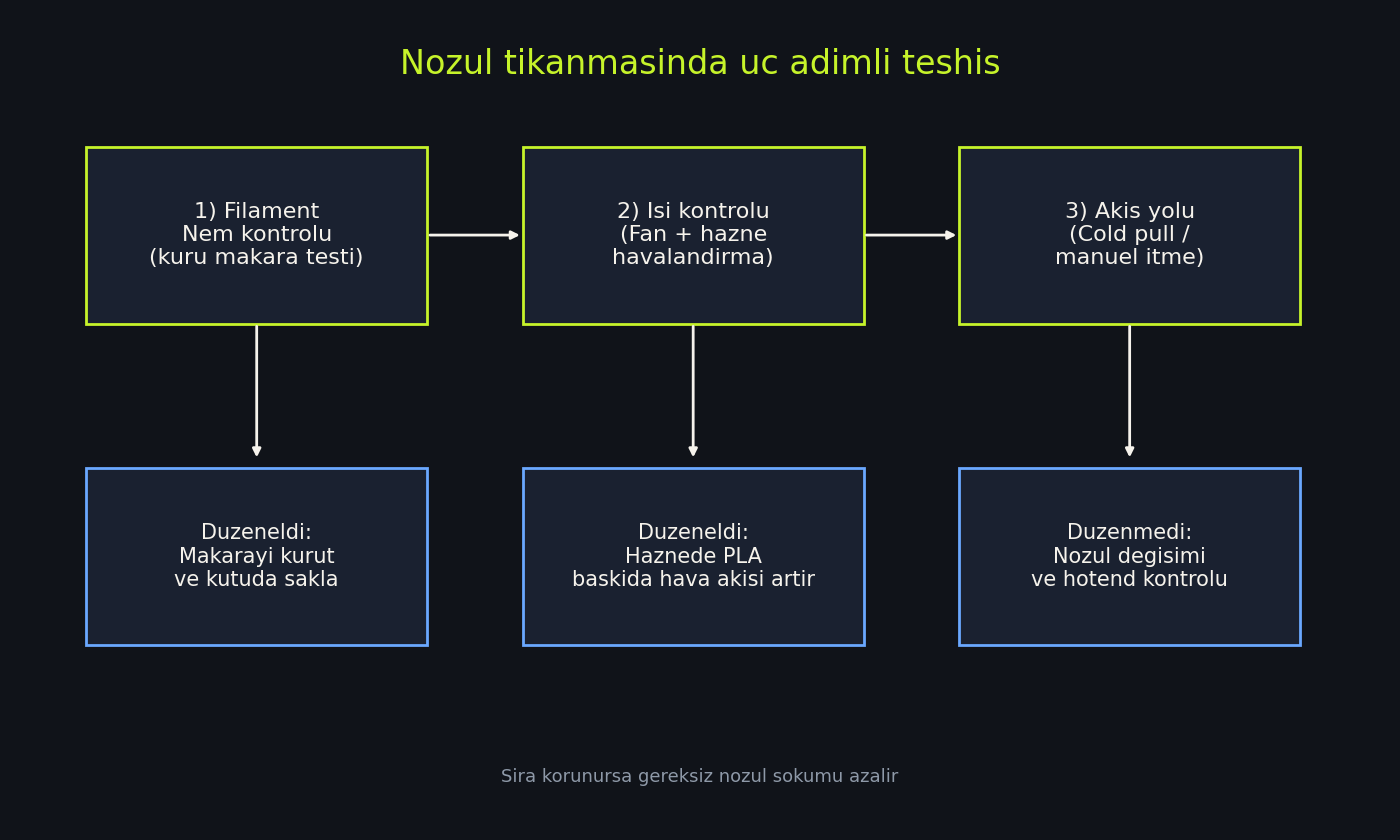
- Nozul sorunu için önce nem, sonra fan ve sıcaklık, en son mekanik temizlik sırası hem zaman hem nozul ömrü kazandırıyor.
- %1,89
- TPU filamentte 24 saatte ölçülen su alımı üst sınırı.Bruere ve ark., 2022
- 35 °C
- Heat creep riskinin belirgin arttığı ortam bandı.Prusa KB, 2026
- 100 °C
- PLA cold pull için çekme anı sıcaklığı.Prusa KB, 2026
Tıkanma belirtisini doğru okumak
2019 tarihli nozul izleme modelinde araştırmacılar, tıkanma arttıkça ekstrüder motor akımının yükseldiğini gösterdi.2 Ev tipi yazıcıda herkes akım grafiği görmüyor ama aynı fizik davranışı duyuluyor: motor daha zorladıkça ritmik ses artıyor, hat çizgisi dalgalanıyor, sonra bazı bölgeler hiç dolmuyor.
Bu noktada hata yapmaya en açık adım, sorunu yalnız nozul ucunda aramak. Prusa'nın "clogged nozzle" ve "heat creep" kılavuzları, özellikle PLA'da kapalı ve sıcak haznede baskının erime bölgesini yukarı taşıdığını söylüyor. Filament daha heatbreak bölgesinde yumuşayınca şişiyor, dişli bastırdıkça ezilip ilerleyemiyor.34 O yüzden tıkanma sadece kirli nozul demek değil; bazen fan temizliği ve kapak havalandırması temizlikten daha etkili oluyor.
Evde uygulanabilir kontrol sırası
Bir baskı yarıda cılızlaştığında ilk kontrol filament kutusu. Makarayı 24 saat açıkta bıraktıysan ve ortam nemliyse, aynı g-code ile kuru makarada test baskısı almak en temiz ayrım oluyor. Sorun kayboluyorsa nozul sökmeden kök sebebi bulmuş oluyorsun.
Burada küçük bir not önemli: test baskısını yeni bir modelle değil, daha önce sorunsuz aldığın kısa bir parça ile yap. Farklı geometri kullandığında sorun gerçekten nemden mi, yoksa yeni modeldeki hız-ivme ayarından mı ayırmak zorlaşıyor. Aynı parçada yalnız makara değiştirerek ilerlemek daha güvenilir bir karşılaştırma veriyor.
İkinci adım sıcaklık yönetimi. Heat creep kılavuzu oda sıcaklığı yükseldiğinde ve hazne kapalı kaldığında PLA'da riskin arttığını açık yazıyor. Heatsink fanının yönü, toz birikimi, kabloya sürten pervane sesi ve kapakların konumu birlikte kontrol edilmeli.4 Bu kontrol iki dakika sürüyor ama çoğu kullanıcı doğrudan iğneye geçtiği için atlıyor.
Üçüncü adım mekanik temizlik. Akış tamamen kesilmediyse cold pull en düşük riskli yöntem. Rehber adımında PLA ile 270 dereceye çıkıp nozul dolduruluyor, soğutma sonrası 100 derecede dik çekiş yapılıyor.5 Akış hiç başlamıyorsa önce yüksek sıcaklıkta iki dakikalık bekleme ve manuel itme testi var; yine sonuç yoksa nozul değişimi tavsiye ediliyor.3
Yirmi dakikalık test baskısı protokolü
Sorunun tekrarlanıp tekrarlanmadığını görmek için uzun model beklemek gerekmiyor. Dilimleyicide 0,2 mm katman yüksekliğinde, yüzde 15 dolgu ile 40x40x40 mm bir küp hazırlayıp aynı dosyayı üç tur bastığında tablo netleşiyor. Birinci tur mevcut makarayla, ikinci tur kuru makaradan, üçüncü turda da aynı kuru makarada hazne kapağı açık şekilde baskı al.
Eğer birinci turda çizgi incelip ikinci turda düzeliyorsa nem etkisi baskın. İkinci tur temiz, üçüncü turda kapak kapalıyken bozulma varsa heat creep adayı güçleniyor. Üç turda da aynı noktada akış düşüyorsa nozul içindeki fiziksel daralma ya da hotend montajı gündeme geliyor. Bu sıralı deneme, tek bir rastgele çıktıya bakıp nozul değiştirme alışkanlığını kırıyor.
Modelin tek duvar çizgisini de izle. Zikzaklı boşluklar genelde itme direnci artışını, noktasal kopukluklar ise anlık buhar çıkışını işaret ediyor. Nemli filamentte aynı katmanda birden fazla küçük baloncuk ve pütür görmek daha olası. Isı kaçağında ise birkaç katman boyunca akış birden zayıflayıp sonra tamamen kesiliyor.
Ne zaman nozul değişmeli
Nozul değişimi başarısızlık değil, bakım kalemi. Ancak birinci çözüm olması maliyeti büyütüyor. 2017 ve 2019'daki modelleme çalışmaları, akış daralmasının aşamalı ilerlediğini; yani birçok vakada önceden sinyal verdiğini gösteriyor.62 Tıkanma her seferinde aynı makara değişiminden sonra oluyorsa malzeme yönetimi; yalnız uzun PLA baskıda oluyorsa ısı yönetimi daha güçlü aday.
Bu ayrımı oturttuğunda yazıcının dili değişiyor. Tıkırtı duyduğunda nozul anahtarı yerine önce hygrometreye, fan kanalına ve makaraya bakıyorsun. 31 Ekim 2026 itibarıyla güvenli sıra hâlâ aynı: kuru filament doğrulaması, heat creep kontrolü, kısmi tıkanmada cold pull, tam tıkanmada nozul değişimi.
Dipnotlar ve Kaynaklar
- Bruere, V. M., Lion, A., Holtmannspoetter, J. ve ark. (2022). "Under-extrusion challenges for elastic filaments: the influence of moisture on additive manufacturing". Progress in Additive Manufacturing, 7, 445-452. DOI: 10.1007/s40964-022-00300-y ↩
- Tlegenov, Y., Lu, W. F. ve Hong, G. S. (2019). "A dynamic model for current-based nozzle condition monitoring in fused deposition modelling". Progress in Additive Manufacturing. DOI: 10.1007/s40964-019-00089-3 ↩
- Prusa Knowledge Base, "Clogged nozzle" (CORE One, XL, MK4/S, MK3.9/S), erişim: 31 Ekim 2026. help.prusa3d.com ↩
- Prusa Knowledge Base, "Extrusion stopped mid-print (Heat creep)", erişim: 31 Ekim 2026. help.prusa3d.com ↩
- Prusa Knowledge Base, "Cold pull" (MK4/S, MK3.9/S, XL), erişim: 31 Ekim 2026. help.prusa3d.com ↩
- Tlegenov, Y., Wong, Y. S. ve Hong, G. S. (2017). "A dynamic model for nozzle clog monitoring in fused deposition modelling". Rapid Prototyping Journal, 23(2), 391-400. DOI: 10.1108/RPJ-04-2016-0054 ↩
Bu içerik hobi amaçlı teknik rehberdir. Sıcak nozul ve elektrikli ekipmanla çalışırken üretici güvenlik talimatını uygula; bakım sırasında cihazın enerjisini kes.
kafa1milyon
Hobi masasında sorun çıktığında önce ölçüyü, sonra yorumu koyar. Kestirme tavsiye değil, tekrar edilebilir adım arar.